


Vorgefertigte Wandpaneele aus Beton werden unter kontrollierten Fabrikbedingungen hergestellt, um eine gleichbleibende Qualität, Maßhaltigkeit und strukturelle Zuverlässigkeit zu erreichen.
Im Gegensatz zum vor Ort gegossenen Bau folgt die Fertigteilproduktion einem definierten Arbeitsablauf, bei dem jeder Schritt die endgültige Plattenleistung beeinflusst. Das Verständnis dieses Arbeitsablaufs ist für Produzenten, die Effizienz, Wiederholbarkeit und weniger Nacharbeit anstreben, von entscheidender Bedeutung.
Der Produktionsablauf für vorgefertigte Wandpaneele beginnt lange bevor der Beton gegossen wird. Es beginnt mit der Vorbereitung, Ausrichtung und Fixierung der Form und endet mit der sicheren Entformung und Handhabung der fertigen Platte. Jede Phase erfordert eine präzise Koordination zwischen Materialien, Geräten und eingebetteten Systemen.
Aus unserer Fertigungs- und Lieferperspektive hängt die Produktionseffizienz in hohem Maße von zuverlässigen Formenbefestigungslösungen, einer konsistenten Schalungspositionierung und stabilen eingebetteten Komponenten ab. Diese Faktoren wirken sich direkt auf die Oberflächenqualität, die Toleranzkontrolle und die Durchlaufzeit im Fertigteillager aus.
Das Verständnis dieses Arbeitsablaufs hilft Fertigteilwerken, ihre Produktion zu optimieren und gleichzeitig die strukturellen und visuellen Standards beizubehalten, die von einem modernen Betonfertigteilbau erwartet werden.

Formvorbereitung als Grundlage der Plattenqualität
Jedes vorgefertigte Wandpaneel beginnt mit der Formvorbereitung. Die Form definiert die Geometrie, Oberflächenbeschaffenheit und Maßtoleranz der Platte. Jeder Fehler in dieser Phase wird auf das fertige Produkt übertragen.
Formen sind typischerweise Stahltische oder modulare Schalungssysteme, die für den wiederholten Gebrauch konzipiert sind. Vor dem Aufbau muss die Formoberfläche gründlich gereinigt werden, um ausgehärtete Betonreste, Staub oder Ölablagerungen von früheren Gussstücken zu entfernen. Unebene Oberflächen oder Schmutz können zu Oberflächenfehlern und Maßabweichungen führen.
Nach der Reinigung wird ein geeignetes Trennmittel gleichmäßig aufgetragen. Der Zweck besteht nicht in der Schmierung, sondern in der kontrollierten Trennung beim Entformen. Zu viel Trennmittel kann Flecken auf Betonoberflächen verursachen, während eine unzureichende Deckung zu Haftungsproblemen führen kann.
In dieser Phase muss auch auf die Ebenheit der Form und die strukturelle Steifigkeit geachtet werden. Verzogene Tische oder lose Schalungsabschnitte beeinträchtigen die Genauigkeit der Elemente und führen zu späteren Korrekturarbeiten im Prozess.
Formaufbau und Positionierungsgenauigkeit
Nach der Vorbereitung beginnt der Formaufbau. Dazu gehört die Montage von Seitenschalungen, Schotten und Aussparungen gemäß den Paneelkonstruktionszeichnungen. Die Genauigkeit dieses Schrittes bestimmt die endgültigen Plattenabmessungen und die Kantenqualität.
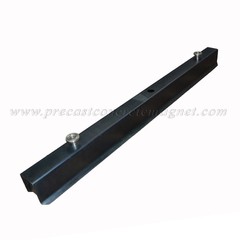
Seitenschalungen müssen präzise positioniert und fest befestigt werden, um dem Betondruck während des Gießens standzuhalten. In modernen Fertigteilwerken wird dies üblicherweise durch den Einsatz erreichtSchalungsmagneteund magnetische Befestigungssysteme statt herkömmlicher Verschraubung oder Schweißung.
Schalungsmagnete ermöglichen eine schnelle und einstellbare Fixierung, ohne Stahltische zu beschädigen. Sie ermöglichen es dem Bediener, Formen effizient neu zu positionieren und gleichzeitig während des gesamten Gussvorgangs eine starke Haltekraft aufrechtzuerhalten. Dies verbessert die Flexibilität bei der Produktionsplanung und reduziert den Tischverschleiß.
Die folgende Tabelle fasst gängige Formenbefestigungsmethoden und ihre Eigenschaften zusammen.
|
Befestigungsmethode |
Installationsgeschwindigkeit |
Wiederverwendbarkeit |
Gefahr einer Tischbeschädigung |
Anpassungsflexibilität |
|
Verschrauben |
Langsam |
Beschränkt |
Hoch |
Niedrig |
|
Schweißen |
Sehr langsam |
Keiner |
Dauerhaft |
Keiner |
|
Schalungsmagnete |
Schnell |
Hoch |
Keiner |
Hoch |
Aus produktionstechnischer Sicht verkürzen magnetische Systeme die Rüstzeit und unterstützen schnelle Formwechsel zwischen verschiedenen Plattengrößen.
Bewehrungsplatzierung und Dimensionskontrolle
Sobald die Form zusammengebaut ist, beginnt die Platzierung der Verstärkung. Bewehrungskörbe oder -netze aus Stahl werden entsprechend den Anforderungen der Konstruktionskonstruktion innerhalb der Form positioniert.
Die richtige Betondeckung ist für die Haltbarkeit und Tragfähigkeit von entscheidender Bedeutung. Abstandshalter werden verwendet, um einen gleichmäßigen Abstand zwischen Bewehrung und Formoberflächen aufrechtzuerhalten. Eine schlechte Platzierung der Abstandshalter kann zu freiliegendem Stahl oder einer übermäßigen Abdeckung führen, was beides die Qualität der Platte beeinträchtigt.
Öffnungen für Türen, Fenster und Servicedurchführungen werden mithilfe von Aussparungen gebildet, die sicher in der Form befestigt sind. Diese Absperrungen müssen den Auftriebskräften während des Gießens standhalten, um Bewegungen zu verhindern.
In dieser Phase sind Maßprüfungen von entscheidender Bedeutung. Es werden Messungen durchgeführt, um die Breite, Länge und diagonale Ausrichtung der Form zu bestätigen. Kleinere Abweichungen summieren sich bei der Montage vor Ort und machen eine frühzeitige Korrektur erforderlich.

Integration eingebetteter Komponenten und Befestigungssysteme
Moderne vorgefertigte Wandpaneele enthalten oft eingebettete Komponenten wie Transportanker, Anschlusseinsätze, Rohrmuffen und Dämmstoffbefestigungen. Diese Elemente müssen genau positioniert sein, um während der Handhabung und Installation ordnungsgemäß zu funktionieren.
Die Einbettungsgenauigkeit hängt von zuverlässigen Befestigungslösungen ab, die die Komponenten während der Vibration und des Betonflusses an Ort und Stelle halten. Zu diesem Zweck werden häufig magnetische Befestigungssysteme eingesetzt.
Vorgefertigte Betonmagnete und eingebettete Magnetlösungen ermöglichen die Befestigung von Einsätzen und Zubehör an Stahlformen ohne Bohren oder Schweißen. Dies verbessert die Wiederholbarkeit und verkürzt die Formvorbereitungszeit.
Aus unserer Produkterfahrung bieten eingebettete Magnete mehrere Produktionsvorteile. Sie behalten die Position bei Vibrationen bei, ermöglichen schnelle Layoutänderungen und reduzieren manuelle Befestigungsfehler. Dies unterstützt direkt die Konsistenz bei Fertigteilvorgängen mit hohem-Volumen.
In der folgenden Tabelle sind typische eingebettete Komponenten und ihre Überlegungen zur Befestigung aufgeführt.
|
Eingebettete Komponente |
Positionstoleranz |
Gängige Befestigungsmethode |
Produktionsrisiko bei Fehlausrichtung |
|
Hebeanker |
Sehr eng |
Magnetischer Halter |
Unsicheres Heben |
|
Verbindungseinsätze |
Eng |
Eingebetteter Magnet |
Verzögerungen bei der Installation |
|
Elektrische Leitungen |
Mäßig |
Magnetische Klemmen |
Nacharbeit erforderlich |
|
Dämmstoffanker |
Mäßig |
Mechanische Clips |
Wärmebrücken |
Eine korrekte Integration in dieser Phase verhindert kostspielige Korrekturen nach der Entformung.
Allgemeine Ausrichtungsprüfungen vor dem Betoneinbau
Bevor mit der konkreten Platzierung begonnen wird, ist eine abschließende Überprüfung der Ausrichtung erforderlich, um Konflikte bei eingebetteten Komponenten und Maßfehler zu vermeiden. Dieser Schritt wird bei engen Produktionsplänen oft übersehen, verhindert aber nachgelagerte Korrekturen.
Zu den Schlüsselprüfungen gehören in der Regel:
Überprüfung, ob alle eingebetteten Magnete vollständig sitzen und verriegelt sind
Bestätigung, dass Transportanker mit den Berechnungen zum Heben von Paneelen übereinstimmen
Visuelle Prüfung der Positionen von Leitungen und Muffen relativ zu den Kanten
Freigabebestätigung für Fenster- und Türöffnungen
Überprüfen Sie erneut-die Verstärkungsabdeckung in der Nähe eingebetteter Elemente
Aus Sicht der Produktionskontrolle fungiert diese Inspektion als abschließendes Qualitätstor. Werden nach dem Gießen Fehler festgestellt, ist in der Regel eine Oberflächenreparatur oder ein Ausschuss der Platte erforderlich. Durch die systematische Durchführung dieser Prüfungen wird die Konsistenz bei wiederholten Plattendesigns unterstützt und die Variabilität zwischen Produktionschargen verringert.
Strategie zum Mischen und Einbringen von Beton
Beton, der für vorgefertigte Wandpaneele verwendet wird, ist auf Verarbeitbarkeit, Festigkeitsentwicklung und Oberflächenbeschaffenheit ausgelegt. Die Konsistenz der Mischung ist entscheidend, um bei allen Produktionschargen einheitliche Ergebnisse zu erzielen.
Vor dem Einbringen wird die Mischung auf Setzmaß und Fließfähigkeit geprüft, um die Einhaltung der Produktionsspezifikationen zu bestätigen. Abweichungen wirken sich auf das Füllverhalten und die Oberflächenqualität aus.
Der Betoneinbau erfolgt schichtweise, um Entmischungen zu reduzieren und eine vollständige Ausfüllung von Ecken und Aussparungen zu gewährleisten. Durch eine sorgfältige Platzierung werden Lufteinschlüsse und Wabenbildung minimiert.
Vibration folgt der Platzierung. Zur Verdichtung des Betons werden Außenrüttler oder Rütteltische eingesetzt. Übermäßige-Vibrationen können zur Entmischung führen, während zu geringe-Vibrationen Hohlräume hinterlassen. Die Bediener müssen Dauer und Intensität auf der Grundlage des Mischungsdesigns und der Plattendicke abwägen.
In dieser Phase müssen alle Formbefestigungssysteme, einschließlich der Schalungsmagnete, unter dynamischen Belastungen stabil bleiben. Jede Bewegung führt zu Maßfehlern oder Oberflächenunregelmäßigkeiten.

Typische Fehlerursachen bei der Platzierung
Selbst bei einer korrekten Mischungsauslegung kann es beim Betoneinbau dennoch zu Mängeln kommen, wenn die Ausführung inkonsistent ist. Das Verständnis häufiger Ursachen hilft Betreibern, frühzeitig einzugreifen.
Zu den häufigen Problemen im Zusammenhang mit der Platzierung- gehören:
Entmischung durch zu große Fallhöhe
Wabenbildung aufgrund unzureichender Vibration in der Nähe von Ecken
Formleckage durch schlecht abgedichtete Seitenformen
Bewegung von Blockouts während der Platzierung mit hohem-Flow
Oberflächenhohlräume durch eingeschlossene Luft an den Formenrändern
Die meisten dieser Mängel hängen mit der Formstabilität und der Fixierungsqualität zusammen. Sichere Seitenschalungen und richtig eingerastete Schalungsmagnete verringern das Risiko von Bewegungen während der Vibration. Die frühzeitige Erkennung während der Platzierung ermöglicht eine sofortige Korrektur vor Beginn der Aushärtung und bewahrt so sowohl die Oberflächenqualität als auch die strukturelle Leistung.
Oberflächenveredelung und erste Aushärtung
Nach dem Rütteln wird die Betonoberfläche entsprechend den Designvorgaben fertiggestellt. Bei Architekturplatten kann die Oberflächenbehandlung Spachtel-, Bürsten- oder Belichtungstechniken umfassen. Bei Bauplatten ist in der Regel eine ebene und ebene Oberfläche ausreichend.
Nach der Oberflächenveredelung erfolgt unmittelbar die Aushärtung. Die kontrollierte Aushärtung sorgt für die richtige Hydratation und Festigkeitsentwicklung. In Fertigteilwerken wird die Aushärtung häufig durch Dampf oder Hitze beschleunigt, um die Produktionszyklen zu verkürzen.
Eine beschleunigte Aushärtung erfordert jedoch eine sorgfältige Überwachung. Übermäßige Temperaturgradienten können zu Rissen oder Verformungen führen. Ebenso wichtig ist die Feuchtigkeitsspeicherung, um ein Austrocknen der Oberfläche zu verhindern.
Beim Aushärten müssen die Formen stabil bleiben. Magnetische Befestigungssysteme halten die Schalung weiterhin an Ort und Stelle und gewährleisten die Maßhaltigkeit, bis der Beton eine ausreichende Festigkeit erreicht.
Festigkeitsentwicklung und Entformungsbereitschaft
Die Entformung hängt nicht nur von der Zeit ab. Es hängt davon ab, dass die Betonfestigkeitsentwicklung einen sicheren Schwellenwert erreicht. Bei vorzeitigem Entformen besteht die Gefahr von Rissen, Kantenschäden oder Verformungen der Platte.
Zur Feststellung der Reife werden Druckfestigkeitsprüfungen oder Reifeüberwachungen eingesetzt. Bei Wandpaneelen muss eine ausreichende Festigkeit erreicht werden, um Hebebelastungen standzuhalten.
Vor dem Entformen prüfen Bediener visuell Kanten, Ecken und eingebettete Komponenten. Alle Anzeichen von Oberflächenfehlern oder Bewegungen werden sofort behoben.
Die Entscheidung zur Entformung ist ein entscheidender Kontrollpunkt im Arbeitsablauf der Fertigteil-Wandpaneelproduktion, der Produktivität und Qualitätssicherung in Einklang bringt.
Entformungsprozess und Plattenhandhabung
Die Entformung beginnt mit der Entfernung von Seitenschalungen und Aussparungen. Dank magnetischer Befestigungssysteme geht dieser Schritt schnell und beschädigt die Formoberfläche nicht.
Schalungsmagnete werden mit speziellen Werkzeugen gelöst, sodass Formen sauber angehoben werden können, ohne aufzuhebeln oder zu hämmern. Dadurch bleibt der Formzustand erhalten und die Ermüdung des Bedieners wird verringert.
Sobald die Schalungen entfernt sind, werden Hebeanker aktiviert und die Platte mithilfe von Kränen oder Heberahmen vertikal angehoben. Kontrolliertes Heben verhindert Torsionsspannung und Rissbildung.
Anschließend werden die Platten zur weiteren Festigkeitssteigerung in Aushärteregale oder Lagerbereiche überführt. Um ein Verziehen während der Lagerung zu vermeiden, werden geeignete Stützpunkte verwendet.
Die folgende Tabelle fasst die wichtigsten Risiken und Kontrollen beim Entformen zusammen.
|
Entformungsgefahr |
Ursache |
Vorbeugende Maßnahme |
|
Kantenschaden |
Vorzeitige Veröffentlichung |
Festigkeitsüberprüfung |
|
Risse in der Platte |
Unsachgemäßes Heben |
Richtige Ankerplatzierung |
|
Oberflächenfehler |
Schimmelhaftung |
Richtiges Trennmittel |
|
Dimensionsverzerrung |
Ungleichmäßige Unterstützung |
Kontrollierter Umgang |
Formenreinigung und Vorbereitung für den nächsten Zyklus
Nach dem Entformen werden die Formen gereinigt und überprüft. Betonreste werden entfernt und etwaige Oberflächenschäden sofort behoben.
Da Schalungsmagnete und magnetisches Zubehör weder gebohrt noch geschweißt werden müssen, bleiben die Formoberflächen über viele Produktionszyklen hinweg intakt. Dies reduziert die langfristigen Wartungskosten.
Anschließend wird die Form erneut für die nächste Platte vorbereitet und der Produktionskreislauf abgeschlossen. Effizientes Anlagendesign dieses Zyklus, um Leerlaufzeiten zu minimieren und gleichzeitig strenge Qualitätskontrollen einzuhalten.
Produktionseffizienz und Systemzuverlässigkeit
Die Effizienz der Produktion von vorgefertigten Wandpaneelen hängt davon ab, wie reibungslos die einzelnen Phasen in die nächsten übergehen. Verzögerungen, Nacharbeiten oder inkonsistente Einstellungen verringern den Output und erhöhen die Kosten.
Zuverlässige Formfixierung und eingebettete Komponentensysteme spielen eine zentrale Rolle bei der Aufrechterhaltung der Arbeitsablaufstabilität. Produkte wie Schalungsmagnete, Fertigbetonmagnete und eingebettetes Magnetzubehör unterstützen eine wiederholbare Einrichtung und schnelle Umrüstungen.
Aus Produktionssicht sind diese Systeme keine optionalen Werkzeuge. Sie sind ein wesentlicher Bestandteil der modernen Fertigteilfertigung, bei der Geschwindigkeit, Genauigkeit und Qualität nebeneinander bestehen müssen.
Engineering-Perspektive zur Workflow-Optimierung
Aus technischer Sicht ist der Prozess vom Formaufbau bis zur Entformung ein kontrollierter Ablauf und keine Ansammlung isolierter Aufgaben. Jede Stufe baut auf der vorherigen auf.
Probleme, die beim Entformen beobachtet werden, haben häufig ihren Ursprung in der Formaufstellung, der Fixierung oder der Platzierung eingebetteter Komponenten. Die frühzeitige Beseitigung der Grundursachen verbessert die Gesamtleistung der Anlage.
Investitionen in zuverlässige Befestigungssysteme und standardisierte Verfahren reduzieren die Variabilität und unterstützen eine skalierbare Produktion. Dies führt im Laufe der Zeit zu einer höheren Konsistenz und einem geringeren Betriebsrisiko.
Routineprüfungen, die die langfristige-Leistung der Form unterstützen
Über die tägliche Produktion hinaus hängt die langfristige-Leistung von Formen von konsistenten Inspektions- und Wartungsroutinen ab. Diese Prüfungen schützen die Formgenauigkeit und verlängern die Lebensdauer.
Zu den empfohlenen Routinemaßnahmen gehören:
Wöchentliche Kontrolle der Formebenheit und Kantengeradheit
Reinigung der Magnetkontaktflächen zur Aufrechterhaltung der Haltekraft
Auslösemechanismen an Schalungsmagneten auf Verschleiß prüfen
Überwachung wiederholter Belastungspunkte an Modulschalungen
Erfassung von Formabweichungen und Korrekturmaßnahmen
Diese Praktiken reduzieren kumulative Fehler über mehrere Produktionszyklen hinweg. Aus betrieblicher Sicht ist die Aufrechterhaltung der Formintegrität kostengünstiger-als die Korrektur von Dimensionsproblemen, nachdem die Platten das Werk verlassen haben.
Abschluss
Die Herstellung vorgefertigter Wandpaneele zeichnet sich durch Disziplin, Präzision und Wiederholbarkeit aus. Vom Formenaufbau bis zur Entformung trägt jeder Schritt zur strukturellen und visuellen Leistung der endgültigen Platte bei.
Zuverlässige Formfixierung, genaue Platzierung eingebetteter Komponenten und kontrollierte Entformung sind für die Erzielung konsistenter Ergebnisse unerlässlich. Magnetische Systeme wie Schalungsmagnete und Betonfertigteilmagnete unterstützen diese Ziele, indem sie den Aufbau vereinfachen und die Stabilität verbessern.
In modernen Fertigteilwerken wird die Sicherheit der Arbeitsabläufe nicht allein durch Geschwindigkeit erreicht. Dies wird durch Systeme erreicht, die Geschwindigkeit ermöglichen, ohne die Kontrolle zu beeinträchtigen.
FAQ
F: Welchen Zweck hat der Bewehrungsdraht in Betonfertigteilen?
A: Bewehrungsdraht wird verwendet, um Bewehrungsstäbe vor und während des Betonierens an Ort und Stelle zu halten. Bei Fertigbeton gewährleistet dies eine genaue Positionierung innerhalb der Formen und trägt dazu bei, die Konsistenz über wiederholte Elemente hinweg aufrechtzuerhalten.
F: Verleiht Bewehrungsdraht dem Beton Festigkeit?
A: Bindedraht allein bietet keine strukturelle Festigkeit. Seine Aufgabe besteht darin, den Bewehrungsstab korrekt ausgerichtet zu halten, damit die Bewehrung nach dem Aushärten des Betons wie vorgesehen funktionieren kann.
F: Welcher Bewehrungsdraht eignet sich am besten für Fertigteilanwendungen?
A: Aufgrund seiner Flexibilität und einfachen Bindung wird häufig weichgeglühter Draht verwendet. Für schwerere Fertigteile sind je nach Expositionsbedingungen möglicherweise hochfester Draht oder beschichteter Draht besser geeignet.
F: Kann Bewehrungsdraht im Freien oder in feuchten Umgebungen verwendet werden?
A: Ja, aber beschichteter oder korrosionsbeständiger Kabelbinder wird für den Einsatz im Freien oder in Umgebungen mit hoher{1}Luftfeuchtigkeit empfohlen, um Rost zu reduzieren und die Lebensdauer zu verlängern.
F: Wie oft sollte Bewehrungsstahl in vorgefertigte Formen eingebunden werden?
A: Bewehrungsstäbe werden normalerweise an Kreuzungen und in regelmäßigen Abständen befestigt, um Bewegungen zu verhindern, insbesondere während Vibrationen und Betongießen in vorgefertigte Formen.
F: Wird in der Betonfertigteilproduktion immer noch manuelles Ankern verwendet?
A: Manuelles Binden ist bei kleineren oder detaillierten Arbeiten immer noch üblich, obwohl viele Fertigteilwerke inzwischen automatische Bindewerkzeuge verwenden, um Geschwindigkeit und Konsistenz zu verbessern.
F: Verbessern vor{0}zugeschnittene Kabelbinder die Produktivität?
A: Ja, vor{0}geschnittene Ankerdrähte sparen Zeit, da das Schneiden vor-entfällt und tragen dazu bei, bei großen Fertigteilprojekten eine gleichmäßige Ankerung aufrechtzuerhalten.