


Vorstockbetonkomponentenproduktionsmaterialregelung:
Betonbetonkomponenten sind Betonteile, die in der Fabrik vorverarbeitet werden, um Gebäude oder Strukturen herzustellen. Es gibt viele Arten von PC -Komponenten, und die Arten von PC -Komponenten variieren je nach Konstruktionsstruktur in hohem Maße. Horizontale Komponenten: Verbundbodenplatten, vorgefertigte Treppen, vorgefertigte Balkonplatten, vorgefertigte Strahlen usw.; Vertikale Komponenten: Außenwandplatten, Sandwich externe Isolationswandplatten, Innenwandplatten usw.; Andere Komponenten: PCF -Wandpaneele, dekorative Außenwandplatten, Doppelhautwände usw.
Vorstockbetonkomponentenproduktionsprozessregelung:
Die Produktqualität der vorgefertigten PC -Komponenten für Gebäude wird hauptsächlich vom Produktionsorganisation Management, Produktionslinienausrüstung, Produktionsprozess und Industrieangestellten betroffen. Das Produktionsorganisationsmanagement kann das ERP -Produktionsmanagementsystem einnehmen, das für PC -Komponenten -Produktions- und Gerätesteuerungssysteme geeignet ist, die Produktionsliniengeräte entsprechen. Im Folgenden wird hauptsächlich die Steuerung des PC -Komponentenproduktionsprozesses aus dem Produktionsprozess eingeführt.
1. Schimmelpilzlayout und Montage
Produktionsprozess: Überprüfen Sie die Form und das Aussehen im Voraus, transportieren Sie die Form gemäß dem Produktionsplan an den Formtisch, legen Sie die Form in die entsprechende Position der Formtabelle gemäß dem Layoutplan und fixieren Sie sie.
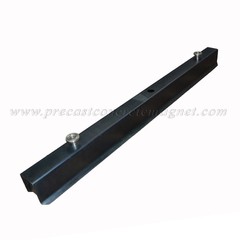
Qualitätskontrolle: Stellen Sie sicher, dass die Dimensionsabweichungen von Schimmelpilzgröße, Diagonal usw. innerhalb des zulässigen Fehlerbereichs liegen und eine vernünftige Fixierungsmethode anwenden, um sicherzustellen, dass sich die Form während des Gießens, der Vibration usw. nicht bewegt. Die folgende Abbildung zeigt die Form der vorgefertigten Strahlkomponenten und mehr vorgefertigte Wandtafelkomponenten mit Fensterhöfen. Die Form ist schwer und die Form kann mit einem Brückenkran auf den Formtisch angehoben werden. Nach der Bestimmung der Position wird die Form zusammengesetzt und dann durch fixiertSchaltenmagneten.

2. Schimmel- und Schimmelpilz -Schnittstellenmittel auftragen:
Produktionsprozess: Tragen Sie das Freisetzungsmittel gleichmäßig auf den Formtisch auf. Verwenden Sie zuerst ein Sprühgerät, um gleichmäßig zu sprühen, und verwenden Sie dann einen Staubschieber oder eine Rollbürre. Wenn ein Retarder benötigt wird, tragen Sie den Retarder auf die Formkontaktoberfläche mit einer Bürste auf.
Qualitätskontrolle: Bevor die Rollenbürste des Freisetzungsmittels verwendet wird, muss die Oberfläche ohne Flecken und Flecken gereinigt werden, und das Freisetzungsmittel wird ohne Flüssigkeitsansammlung gleichmäßig angewendet, da sonst eine schlechte scheinbare Qualität der fertigen Komponente verursacht.
Nachdem die PC -Komponent -Fabrik das Freisetzungsmittel mit einem Sprühgerät gesperrt hat, wird das Freisetzungsmittel häufig manuell angewendet, um die Wirkung des linken Bildes unten zu erreichen, das reibungslos und gleichmäßig ohne Tropfen ist. Das richtige Bild zeigt, dass das Sprühen des Freisetzungsmittels nicht qualifiziert ist. Der Release -Agent tropft nicht nur, sondern die Formplattform wird nicht gereinigt, was die scheinbare Qualität der PC -Komponente beeinflusst.

3.. Vorgefertigte und eingebettete Installation
Produktionsprozess: Bestimmen Sie die Position der reservierten und eingebetteten Teile entsprechend den detaillierten Entwurfszeichnungen und fixieren Sie das PVC -Rohr des reservierten Lochs und die angeschlossenen und fixierten Muttern, die durch die Werkzeuge auf der Formplattform angeschlossen und fixiert sind.
Qualitätskontrolle: Die Befestigung des eingebetteten PVC muss ohne Lockerheit fest und zuverlässig sein. Überprüfen und bestätigen Sie die Position der reservierten Löcher und eingebetteten Teile, und die Größenabweichung entspricht den Standardanforderungen.
Das linke Bild unten zeigt die eingebetteten Teile, die auf dem vorgefertigten Verbundboden installiert sind, und das rechte Bild zeigt die eingebetteten Teile, die auf den vorgefertigten Wandverkleidungen installiert sind. Nach den detaillierten Entwurfszeichnungen sind die eingebetteten Teile und reservierten Teile in den entsprechenden Positionen festgelegt. Nach der Installation müssen die entsprechenden Zeichnungen erneut überprüft werden.

4. Bewehrungsstab Und Bindung
Produktionsprozess: Nachdem die detaillierten Zeichnungen überprüft wurden, werden die Komponenten gemäß den Anforderungen der Komponentenverstärkung auf die Formplattform transportiert, und die Schutzschichtkissen/Steigbügel und Bindungsdrähte werden hergestellt. Der Stahlgitter- oder Stahlnetzkäfig wird nach den Zeichnungen gelegt und streng gebunden.
Qualitätskontrolle: Betrachten Sie die Größe der Stahlstangen beim Schneiden von Stahlstäben. Wenn Stahlstangen vermieden werden, sorgen Sie für die Dicke der Schutzschicht. Ordnen Sie die Verstärkungsstangen gemäß den Entwurfsanforderungen an. Nachdem alle Stahlstangen gebunden sind, führen Sie versteckte Inspektionen wie Position und Abstand erneut durch. Die Rillen der Seitenformverstärkung müssen mit Aufschlämmungsstreifen/strukturiertem Papier versiegelt werden.
Das linke Bild unten zeigt die Verstärkungsbindung von vorgefertigten Wandverkleidungen. Der Stahlkäfig der inneren Blattwandplatte ist in Form komplizierter, und das Verstärkungsbindungspersonal muss den Zeichnungen streng folgen, um die Stahlstangen zu binden. Das rechte Bild zeigt die äußere Blattplatte der vorgefertigten Sandwich -Außenwandplatte. Die Stahlstangen der äußeren Blattplatten sind in Form von Netz, was relativ einfach ist, aber der Anordnung von Verstärkungsstäben am Fensteröffnung sollte aufmerksam gemacht werden.

5. Betongießen und Schwingung
Produktionsprozess: Bestätigen Sie die Betonqualität und -menge und beginnen Sie zu gießen, nachdem der Beton in die Betonplatzmaschine transportiert wurde, um den Beton vibrieren und verdichtet zu machen. Die Schwingungsfrequenz wird auf {36-38 Hz eingestellt und die Zeit auf etwa 15-30 s gesteuert.
Qualitätskontrolle: Die Betonplatzmaschine sollte gleichmäßig und kontinuierlich gießen, und die Fütterungshöhe sollte nicht größer als 500 mm sein. Die Teile mit Hohlräumen müssen manuell ausgeglichen werden. Die Schwingungszeit sollte nicht zu lang sein, andernfalls tritt Wasserversickerung auf, was die scheinbare Qualität des Betons beeinflusst.
Derzeit verwendet die Betonplatzmaschine eine Fernbedienung, die von einer manuellen Festpunktstation betrieben wird, um die Betonplatzarbeiten (wie unten gezeigt) auszuführen. Diese Platzierung kann eine präzise Platzierung entsprechend der Größe der Komponente effektiv durchführen. Gleichzeitig kann eine gleichmäßige Platzierung die Arbeitsbelastung der nachfolgenden manuellen Nivellierung verringern. Die Schwingungszeit sollte streng kontrolliert werden, um Betonwasserversickerung zu vermeiden, was die scheinbare Qualität der PC -Komponente beeinflusst und das Schälen der Oberfläche der PC -Komponente nach der Wartung vermieden wird.

6. Verlegen und Installation von Isolationsschicht und Anschlüssen
Produktionsprozess: Die Isolationsschicht, Spleiß, Schneiden und Stanzen im Voraus gemäß der Größe der Isolationsschicht in der Zeichnung voraberlegen und die Steckverbinder auf der gelegten Isolationsplatine gemäß dem Layout des Steckerverteilungsdiagramms installieren.
Qualitätskontrolle: Überprüfen Sie, ob die Oberfläche des Außenseitenbetons flach ist, keine Oberflächenabweichung vorliegt und der Beton vor der Ersteinstellung eine bestimmte Fluidität hat, um die Fluidität des Betons sicherzustellen und den Stecker fest zu halten. Überprüfen Sie, ob die Anzahl und Position der Anschlüsse den Anforderungen entspricht.
Im Produktionsprozess von vorgefertigten Sandwich -Wandpaneele sind die Verlegung von Isolationsbrettern und die Verlegung von Krawattenstücken sehr wichtige Verbindungen, die für die Isolationsleistung und die Sicherheitsleistung der äußeren Klingen sehr wichtig sind. Die Isolationsplatine sollte offline gestanzt und die Anschlüsse so weit wie möglich online installiert werden, was die Position der Krawattenstücke effektiv sicherstellen und die Lücken in der Isolationsplatine reduzieren kann. Das linke Bild unten zeigt eine vorgefertigte Sandwich -Wandwandkomponente mit einem Loch. Das richtige Bild zeigt eine vorgefertigte Sandwich -Wandwandkomponente ohne Loch.

7. Betonaufbau/Oberflächenpolieren
Produktionsprozess: Versuchen Sie bei der Verwendung einer automatischen Aufrauungsmaschine, die Komponenten entlang der Durchflussrichtung zu ordnen. Verwenden Sie eine Aufrauungsmaschine, verwenden Sie eine Kelle oder eine manuelle Glättung und stoppen und vor dem Maschin, nachdem die Aufrauerung/Glättung abgeschlossen ist.
Qualitätskontrolle: Achten Sie auf die Flachheit um die eingebetteten Teile, Kabelboxen und freiliegende Drahtrohre. Die Kanten sollten rechtzeitig abgeflacht werden. Der Bedarf der Oberflächenflat ist ± 3 mm. Stellen Sie sicher, dass es keine Risse, Blasen, Verunreinigungen oder Schmutz auf der Oberfläche gibt. Die Oberfläche ist flach und glatt und die Oberfläche in 3 mm flach.

8. Dämpfen und Heilung von Komponenten
Produktionsprozess: Verwenden Sie einen Stapler, um die Schalung in die entsprechende Ofenposition zu laden, wobei derselben Reihe Priorität erfolgt, und die Komponenten entsprechend den voreingestellten Heiz- und Kühlraten, konstanter Temperatur und Luftfeuchtigkeit sowie der Aushärtungszeit heilen.
Qualitätskontrolle: Wenn der Temperaturunterschied zwischen der Betonoberfläche und der Umgebungstemperatur groß ist, sollte sie sofort abgedeckt und geheilt werden. Die Heizrate beträgt 10 ~ 20 Grad /h; Die konstante Temperatur beträgt weniger oder gleich 60 Grad, und die konstante Temperaturzeit beträgt mindestens 4h; Die Kühlrate beträgt nicht mehr als 10 Grad /h.
Die Härtung von PC -Komponenten erfolgt hauptsächlich in derselben Zeile, wodurch die Menge des verwendeten Dampfes effektiv reduziert werden kann. Der Stapler kann sich gleichzeitig horizontal und vertikal bewegen, um die Effizienz der Schalung und des Abrufs zu verbessern. Der Aushärtungsöfen verwendet einen zentralen Kontrollraum, um die Temperatur und Luftfeuchtigkeit, die Heizkurve, die konstante Temperaturzeit und die Kühlkurve im Ofen zu steuern, und kann dem Dampfhärtungssystem strikt folgen, um die Härtung von PC -Komponenten durchzuführen.

9. Komponentenabbau und Heben
Produktionsprozess: Überprüfen Sie, ob die Komponente den Entbindungs- und Hebebedingungen entspricht. Nachdem bestätigt wurde, dass das Todesoulding undHebenDie Bedingungen werden erfüllt, das Oulding und Heben von Arbeiten erfolgen.
Qualitätskontrolle: Die Stärke muss die Anforderung erfüllen, dass die Betonstärke mehr als 75% der Auswahlstärke erreicht. Beim Entfernen der Form sollte die Form strikt in Übereinstimmung mit der Formstruktursequenz entfernt werden, und für das stabile Anheben sollte spezielle Werkzeuge verwendet werden.
Nachdem die Stärke der Komponente den Anforderungen erfüllt, kann der Komponentenhebevorgang durchgeführt werden. Spezielle Werkzeuge können verwendet werden, um die Komponente zu heben oder sie direkt durch den Komponentenhebepunkt zu heben. Die Stapelzahl der Schichten des Verbundbodens darf sechs Schichten nicht überschreiten. Das Heben vorgefertigter Wandplattenkomponenten erfordert die Zusammenarbeit der Seitenkippstation, um das direkte Anheben der Wandpaneelkomponenten und die Beschädigung der Ecken zu vermeiden

10. Exponierte Aggregat -Spülung
Produktionsprozess: Legen Sie die Komponente stetig in den Spülenbereich und verwenden Sie eine Hochdruckwasserpistole, um die Teile der Komponente zu spülen, die raue Oberflächen benötigen.
Qualitätskontrolle: Stellen Sie sicher, dass die Tiefe der rauen Oberfläche 4 bis 6 mm beträgt. Bei Komponenten der Sandwich -Wandplatte kann die Düse die undichte Isolationsplatte nicht direkt spülen.
Die Komponenten, die mit exponiertem Aggregat gespült werden müssen, werden zum Spülenbereich der Komponente transportiert, und die entsprechenden Positionen werden mit Hochdruckwasserpistolen gespült.

11. Gartenlager
Produktionsprozess: Verwenden Sie einen Pritschenwagen, um die Komponenten an den angegebenen Standort des Hofes zu transportieren und Aufzeichnungen über die relevanten Standorte aufzubewahren.
Qualitätskontrolle: Der gestapelte Boden sollte nicht mehr als 6 Schichten aufbewahrt werden. Die Pads zwischen jeder Schicht sollten sich in derselben Position befinden. Die Wandpaneelkomponenten sollten vertikal gespeichert werden. Der PC -Komponentenhof sollte durch Streut oder Sprühen aufrechterhalten werden.
Der Speicher der PC -Komponenten -Yards sollte auf dem Komponententyp und dem Projektfortschritt basieren. Die Anzahl der Stapelschichten der Komponenten sollte in Betracht gezogen werden, um die Belastung und Entladung von Komponenten zu erleichtern.

Häufige Probleme bei der Produktion von Betonkomponenten
(1) Die Formoberfläche wird nicht gereinigt, was die Oberflächenqualität der Komponente beeinflusst und die Entbindung erschwert;
(2) Das Freisetzungsmittel wird ungleichmäßig besprüht, es gibt flüssige Akkumulation und tote Ecken werden übersehen, was zu Rauheit/Öldruck führt, was die Oberflächenqualität der Komponente beeinflusst und die Entbindung schwierig macht.
(3) Die Dicke der Stahlstangenschutzschicht muss die Anforderungen erfüllen, und am Boden des Stahlnetzes sollten Schutzschichtkissen hinzugefügt werden.
(4) Der Beton ist ungleich verteilt, was die Größe der Komponente beeinflusst. Übermäßige Verteilung führt zu Abfall. Vermeiden Sie übermäßiges Beimischungswasser und Übervibration, was die mechanischen Eigenschaften und die Haltbarkeit des Betons beeinflusst.
(5) steuern Sie das Anstieg des Dampfhärttemperatur/die Absenkung streng, steuern Sie die Dampfhärtungstemperatur und -zeit, sonst beeinflussen es die Demouldierungsfestigkeit des Betons und verursachen leicht Risse.